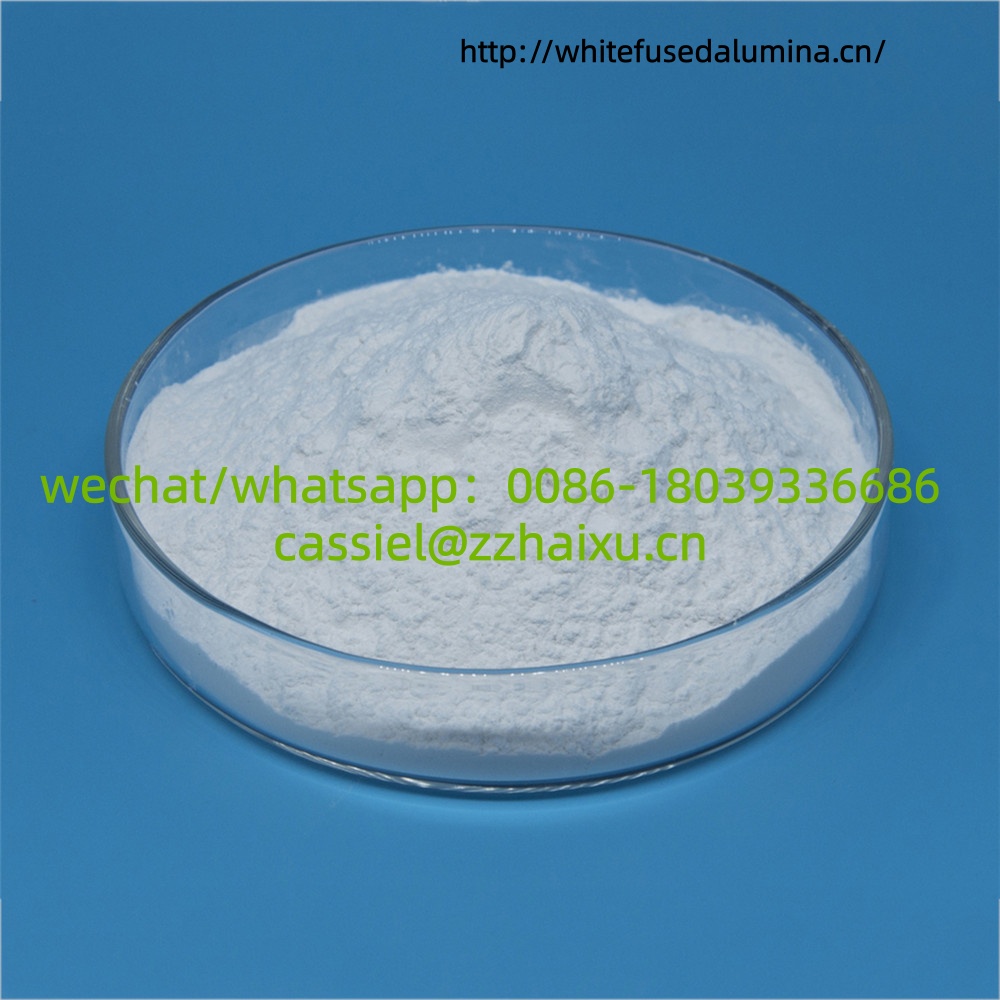
Suspension d’alumine fondue blanche pour le polissage des lentilles optiques
Utilisation : La pâte à polir à base d’alumine fondue blanche est uniquement destinée au meulage fin et au pré-polissage après fraisage. Elle ne permet pas d’obtenir un polissage miroir final ; pour la finition miroir, il convient d’utiliser une pâte à polir à base d’oxyde de cérium.
Caractéristiques principales : α-Al₂O₃ d’une dureté Mohs de 9, offrant une grande efficacité de coupe et une inertie chimique. Principaux risques : rayures dues aux particules grossières/agglomérats durs et dommages sous-jacents (SSD) induits par une pression excessive, pouvant entraîner un voile et des piqûres après revêtement.
I. Spécifications obligatoires de la poudre d’alumine fondue blanche
| Article | Norme de contrôle interne | Notes |
|---|---|---|
| Al₂O₃ | ≥99,0 %, de préférence ≥99,3 % | Corindon blanc fondu électriquement, phase cristalline α ; la phase γ est interdite en raison d’une dureté insuffisante. |
| Fe₂O₃ | ≤0,03%, max 0,05% | L’excès de fer provoque directement des taches jaunes et des marques de rouille, un indice critique pour les lentilles optiques. |
| Na₂O | ≤0,4% | Une teneur élevée en sodium tend à provoquer l’agglomération et une mauvaise stabilité de la suspension. |
| Morphologie des particules | Polyèdre équant ; limiter strictement les particules pointues longues et aciculaires | Les particules pointues aggravent les dommages sous la surface |
| Taille des particules (série W) | Rectification fine : W14, W10, W7 Pré-polissage : W5, W3.5, W2.5 | Contrôler strictement le D99 pour éliminer les particules de queue surdimensionnées ; D50 correspond à la taille médiane des particules. |
| Processus de traitement | Lavage à l’acide + classification hydraulique + déferrisation magnétique | Les matériaux broyés ordinaires ne conviennent pas aux pâtes de polissage optique. |
II. Formule de base de la suspension de polissage (fraction massique, système d’eau déminéralisée)
✅ Pâte de broyage fine (W7 à W14, pour éliminer les marques de fraisage) Poudre d’alumine fondue blanche : 20 à 25 % Eau déminéralisée : 74,2 à 79,5 % Polyacrylate de sodium (dispersant PAA-Na) : 0,3 à 0,6 % Correcteur de pH (eau ammoniacale diluée) : ajuster le pH à 7,5 à 9,0 Antimousse optique à faible teneur en mousse : ≤ 0,05 %
✅ Pâte de pré-polissage (W1,5 à W5, entre le meulage fin et le polissage à l’oxyde de cérium) Poudre d’alumine fondue blanche : 10 à 15 % Eau déminéralisée : 84,4 à 89,7 % Polyacrylate de sodium : 0,2 à 0,4 % Correcteur de pH : maintenir le pH entre 7,5 et 9,0 Antimousse : ajout facultatif à l’état de traces
Remarques : À un pH inférieur à 7, les particules d’alumine floculent et s’agglomèrent facilement. À un pH supérieur à 10, une légère corrosion se produit sur le verre K9/borosilicate et provoque des piqûres. Ne pas surdoser le dispersant ; un excès de dispersant entraîne une formation importante de mousse et des taches d’eau sur les lentilles.
III. Procédure de préparation
- Ajouter de l’eau déminéralisée dans le réservoir d’agitation, ajouter le dispersant et remuer à faible vitesse jusqu’à dissolution complète, puis ajouter de l’eau ammoniacale pour ajuster le pH.
- Introduire lentement la poudre d’alumine fondue blanche par petites quantités. Il est interdit de verser une grande quantité en une seule fois afin d’éviter l’agglomération.
- Agitation à grande vitesse pendant 30 à 60 min. Le broyage horizontal sur sable est recommandé pour la production en grande quantité afin de briser les agglomérats durs ; la dispersion par ultrasons est disponible pour les petits lots.
- Filtration : sac filtrant de 800 mesh pour la boue de broyage fin ; sac filtrant de 1200 à 1500 mesh pour la boue de pré-polissage.
- Analyses : teneur en matières solides, pH, granulométrie D50/D99, stabilité à la sédimentation. Effectuer un polissage d’essai sur des échantillons à titre de vérification.
- Stockage : maintenir une agitation continue à faible vitesse dans la cuve de stockage. Après sédimentation, remuer et filtrer à nouveau avant utilisation.
- Matériau de la canalisation : PP/PE/acier inoxydable 316. L’utilisation d’acier au carbone ordinaire est proscrite, car la rouille provoque l’apparition de taches jaunes.